
Fabrication d’engrenages pour réducteurs industriels
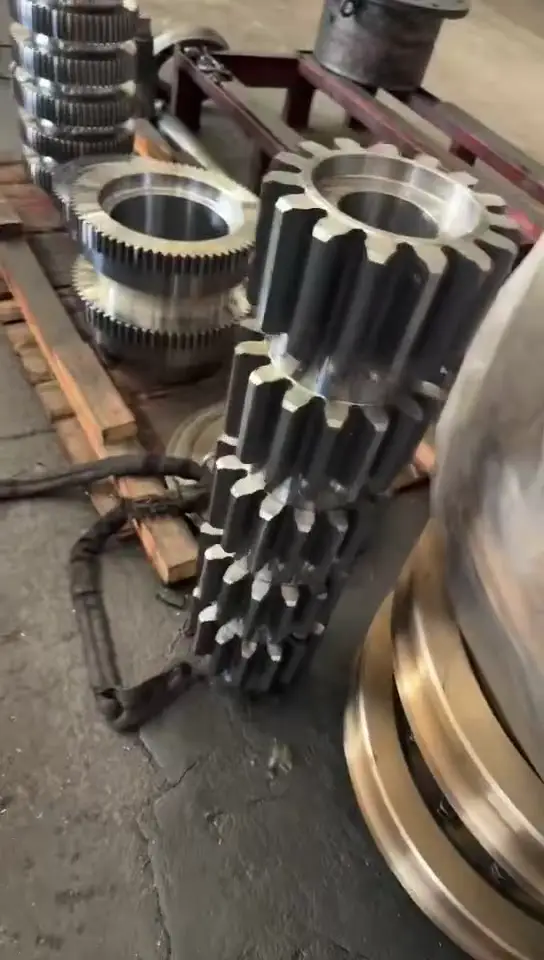
Cycle complet de fabrication d’engrenages droits en acier 20MnCr5 (module 14, 15 dents) pour réducteurs industriels lourds — de l’ébauche forgée à la pièce cémentée, classe de précision 7 selon ISO 1328-1.
Nous avons achevé la production d’un lot de roues dentées cylindriques droites destinées à des réducteurs industriels lourds. Chaque pièce finie pèse environ 28 kg. Le projet couvre l’intégralité du cycle de fabrication — de l’ébauche forgée à l’engrenage trempé fini — avec un contrôle qualité à chaque étape.
Matériau
Les engrenages sont fabriqués en acier allié au chrome-manganèse pour cémentation :
| Norme | Nuance |
|---|---|
| EN 10084 | 20MnCr5 (numéro de matière 1.7147) |
| AISI | 5120H |
Cette nuance est conçue pour les pièces soumises à l’usure : surface dure associée à un cœur tenace. C’est le choix standard pour les transmissions par engrenages fortement sollicitées dans les réducteurs.
Composition chimique typique (% en masse) : C 0,17–0,22 ; Si max. 0,40 ; Mn 1,10–1,40 ; P max. 0,025 ; S max. 0,035 ; Cr 1,00–1,30.
Dimensions
| Paramètre | Valeur |
|---|---|
| Diamètre extérieur | ~238 mm |
| Diamètre primitif | 210 mm |
| Longueur (largeur de denture + moyeu) | 170 mm |
| Diamètre d’alésage | ~100 mm |
| Masse par pièce | 28 kg |
Paramètres de denture
| Paramètre | Valeur | Norme |
|---|---|---|
| Module | 14 mm | — |
| Nombre de dents | 15 | — |
| Classe de précision | 7 | ISO 1328-1 |
| Profil de référence | selon ISO 53:1998 | (crémaillère de référence) |
| Entraxe | 455 mm | — |
Traitement thermique et durcissement superficiel
Les engrenages subissent un traitement thermique en deux phases pour atteindre les propriétés mécaniques requises :
1. Cœur : trempe et revenu
Les ébauches sont trempées dans la masse puis revenues pour obtenir une dureté à cœur de 240–300 HB (Brinell). Ce traitement assure la ténacité et la résistance à la fatigue du corps de l’engrenage et du pied de dent.
2. Surface : cémentation
Après usinage de finition des surfaces non fonctionnelles, les engrenages sont cémentés en atmosphère gazeuse :
| Paramètre | Valeur |
|---|---|
| Profondeur efficace de cémentation | 1,2–2,5 mm |
| Dureté superficielle | 56–62 HRC (Rockwell C) |
La couche durcie en surface garantit la résistance à l’usure et la durabilité des dents, tandis que le cœur tenace absorbe les charges de choc propres au fonctionnement des réducteurs.
Étapes de fabrication
Étape 1
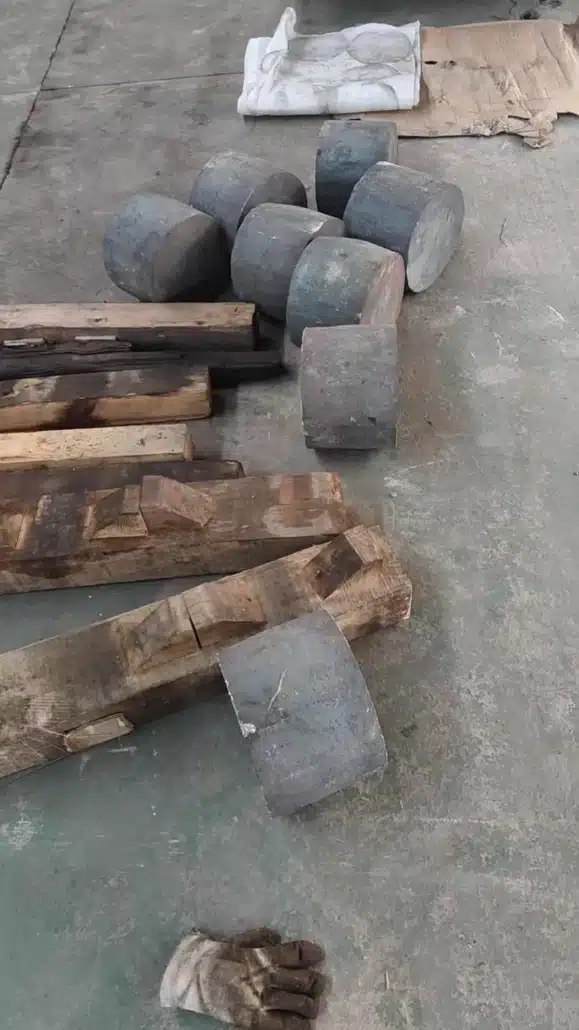
Réception : ébauches forgées
Les ébauches cylindriques forgées sont réceptionnées depuis l’atelier de forge. Chacune est contrôlée : absence de défauts de surface, conformité dimensionnelle et certificat matière.
Étape 2
Milestone Title
Les ébauches sont montées sur un tour CNC. Chariotage du diamètre extérieur et alésage du trou central. Des surépaisseurs sont conservées pour la finition.
Étape 2
Étape 3
Tournage de demi-finition : faces et épaulements
Usinage des faces, des épaulements et du moyeu aux cotes de demi-finition. Les ébauches prennent la forme de la future roue dentée.
Étape 4
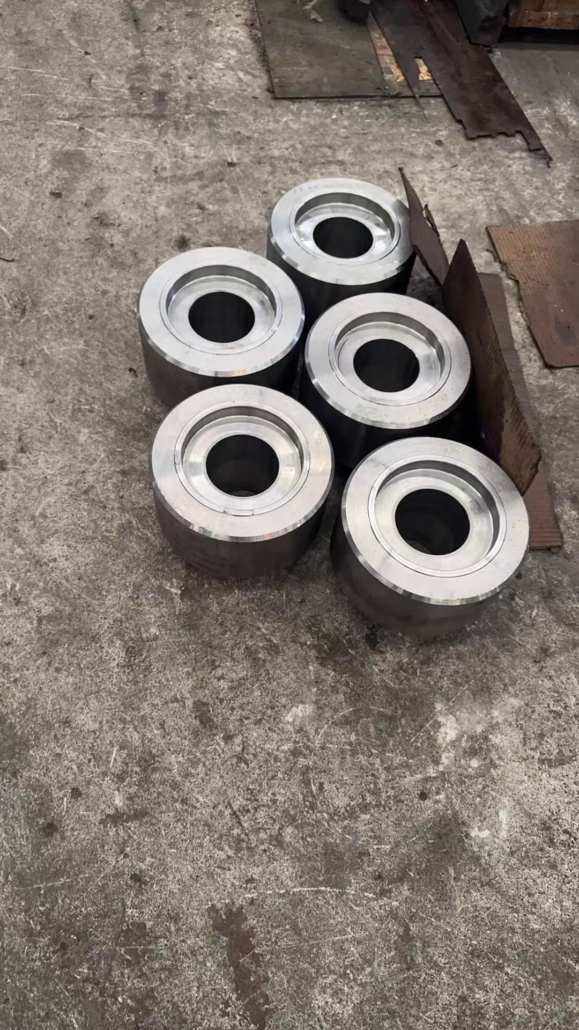
Tournage de finition et contrôle
Les passes de finition amènent toutes les surfaces aux cotes du plan (à l’exception du profil de denture). Chaque ébauche est mesurée et validée pour le taillage.
Étape 4
Étape 5
Ébauches tournées terminées
Toutes les ébauches ont terminé le cycle de tournage et sont prêtes pour le taillage par fraise-mère.
Étape 6
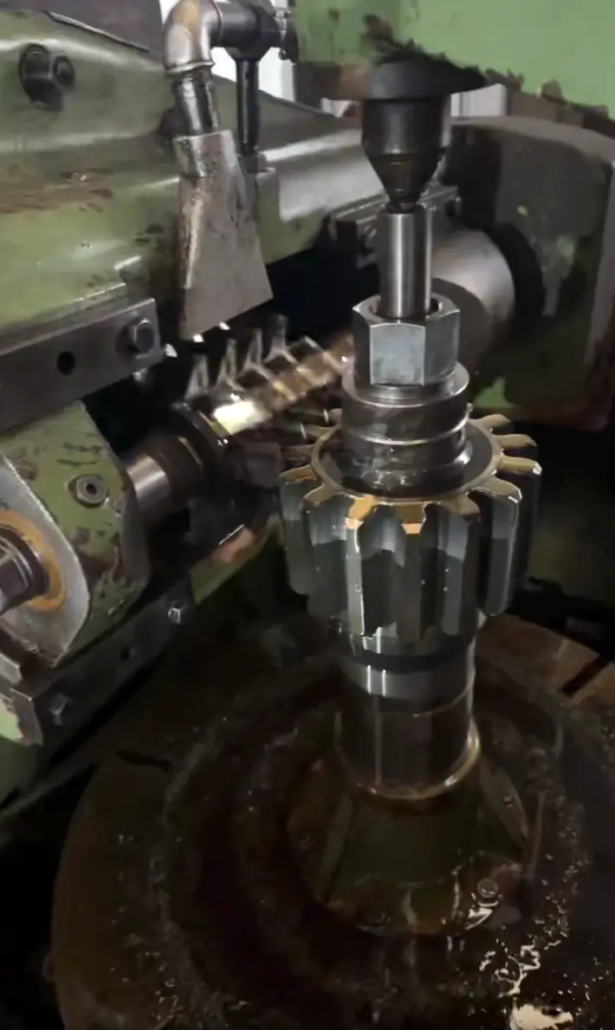
Taillage par fraise-mère
Les dents sont taillées à l’aide d’une fraise-mère module 14 sur une tailleuse par génération. Le profil en développante est conforme à l’ISO 53, classe de précision 7 selon l’ISO 1328-1.
Étape 6
Étape 7
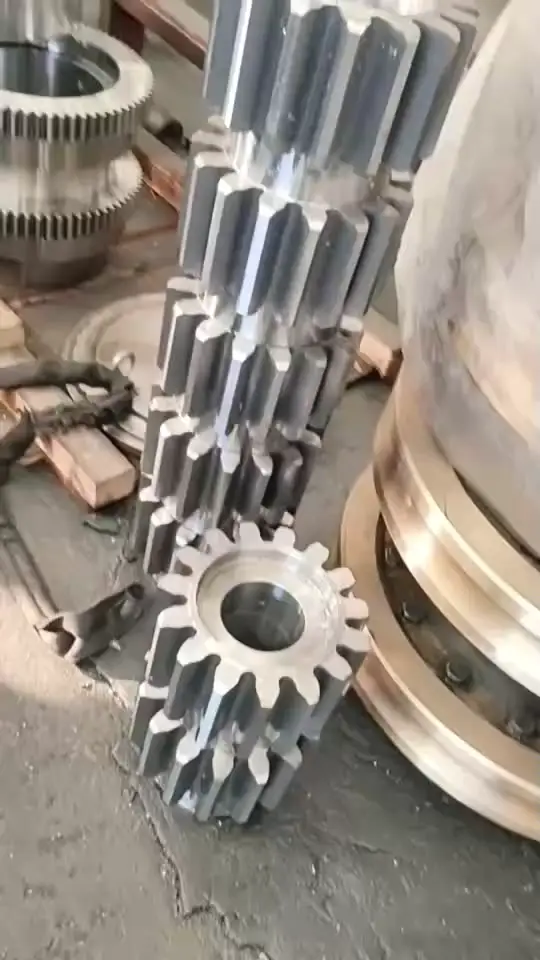
Traitement thermique, finition et contrôle final
Après le taillage, les engrenages subissent la cémentation, la trempe et le revenu. Les opérations de finition comprennent :
- Rectification de l’alésage et des faces de référence
- Contrôle dimensionnel final
- Vérification de la dureté superficielle (56–62 HRC)
- Vérification de la dureté à cœur (240–300 HB)
Contrôle qualité
Chaque engrenage du lot a fait l’objet d’un contrôle qualité complet :
- Certificat matière — composition chimique et propriétés mécaniques selon EN 10204 type 3.1
- Contrôle dimensionnel — toutes les cotes critiques vérifiées par rapport au plan
- Contrôle de la géométrie de denture — profil, hélice, pas et faux-rond mesurés selon ISO 1328-1
- Essai de dureté — dureté superficielle (HRC) et à cœur (HB) documentées
- Contrôle non destructif (CND) — magnétoscopie des pieds de dents et des congés
- Certificat de conformité — rapport d’inspection complet et traçabilité matière fournis avec la livraison
Normes de référence
| Paramètre | Norme internationale |
|---|---|
| Matériau | EN 10084 : 20MnCr5 / 1.7147 (~AISI 5120H) |
| Précision des engrenages | ISO 1328-1 — classe 7 |
| Profil de référence | ISO 53:1998 |
| Échelles de dureté | HRC (Rockwell C), HB (Brinell) |
| Certificat matière | EN 10204 type 3.1 |
Réalisé : 2026


