
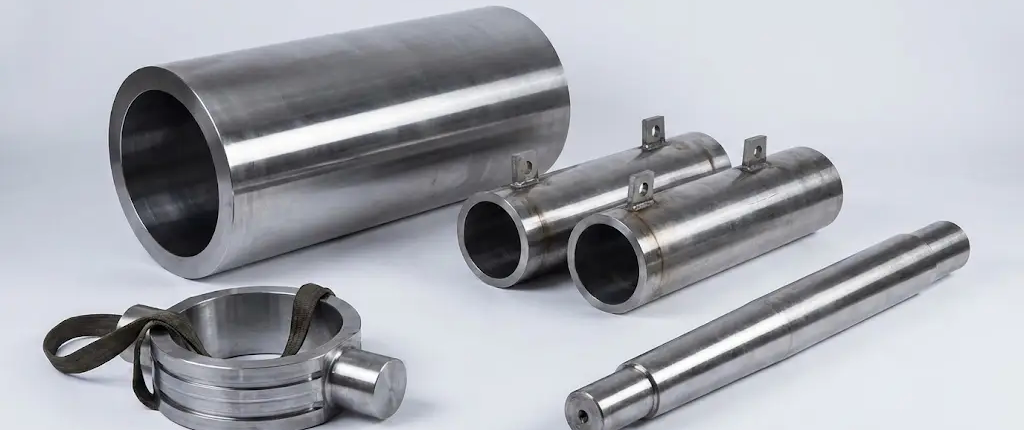
Гидравлические цилиндры преобразуют давление рабочей жидкости в механическое усилие, обеспечивая работу критически важного оборудования — от строительных экскаваторов до систем управления морскими платформами. Качество каждого компонента напрямую определяет надёжность и ресурс всего цилиндра, а производственные технологии должны обеспечивать микронную точность при работе с материалами различной твёрдости. Современное контрактное производство позволяет заказчикам получать машинокомплекты компонентов или готовые цилиндры, изготовленные по чертежам с гарантированным соответствием международным стандартам ISO 6020 и ISO 6022.
Архитектура гидроцилиндра: функции и требования к компонентам
Гидравлический цилиндр состоит из шести основных групп компонентов, каждый из которых выполняет специфические функции и предъявляет особые требования к материалам и точности изготовления.
Гильза (корпус) является несущим элементом, внутри которого перемещается поршень. Внутренняя поверхность гильзы работает как направляющая и уплотняющая поверхность, поэтому к ней предъявляются жёсткие требования: шероховатость Ra 0,2–0,6 мкм, допуск диаметра по квалитету H8/H9, прямолинейность не более 1 мм на метр длины. Для достижения этих параметров применяется хонингование — финишная абразивная обработка, создающая характерную перекрёстную сетку микроканавок, удерживающих масляную плёнку.
Шток передаёт усилие от поршня к исполнительному механизму и является наиболее нагруженным элементом цилиндра. Диаметр штоков варьируется от 6 до 900 мм, длина достигает 12–18 метров. Поверхность штока должна обеспечивать герметичность при динамическом контакте с уплотнениями, поэтому требуемая шероховатость составляет Ra 0,1–0,4 мкм, а допуск на диаметр — f7 или g6 по ISO. Хромированное покрытие толщиной 20–50 мкм защищает шток от коррозии и износа.
Поршень создаёт давление и передаёт гидравлическую энергию в механическое движение. Точность изготовления поршня критична для герметичности: соосность отверстия и наружного диаметра не должна превышать 0,01–0,02 мм, перпендикулярность торца к оси — 0,04 мм на 100 мм диаметра. Типичные посадки поршня в гильзе — H8/f7 или H9/g8, обеспечивающие оптимальный зазор для работы уплотнений.
Крышки и буксы обеспечивают герметизацию цилиндра и направление штока. Передняя крышка (букса) содержит уплотнения штока, грязесъёмник и направляющую втулку. Способы крепления крышек включают резьбовое соединение, стяжные шпильки (tie-rod), сварку и болтовое фланцевое соединение — выбор определяется рабочим давлением и условиями эксплуатации.
Направляющие втулки и кольца поглощают радиальные нагрузки, предотвращая контакт металл-металл между штоком и буксой. Современные направляющие изготавливаются из PTFE-композитов, полиамида с армированием или традиционной бронзы, допуск поперечного сечения составляет ±0,025 мм.
Уплотнительные элементы включают поршневые уплотнения, штоковые уплотнения, буферные кольца (для гашения пиков давления), грязесъёмники и опорные кольца (back-up rings), предотвращающие экструзию основного уплотнения.
Технологии механообработки: от заготовки до готового компонента
Производство компонентов гидроцилиндров требует комплекса технологических операций, обеспечивающих высокую точность и качество поверхности.
Токарная обработка на станках с ЧПУ применяется для изготовления штоков, поршней, крышек и букс. Операции включают черновую и чистовую обработку наружных и внутренних поверхностей, нарезание резьбы, подрезку торцев и формирование посадочных мест. Современные токарные центры обеспечивают точность позиционирования до 0,005 мм.
Фрезерование используется для создания сложных профилей, масляных канавок, шпоночных пазов, крепёжных отверстий и монтажных плоскостей. Обрабатывающие центры позволяют выполнять комплексные детали за один установ.
Хонингование — ключевая операция при изготовлении гильз. Процесс обеспечивает коррекцию геометрии (овальность, конусность), создание перекрёстной сетки под углом 40°–80° и достижение шероховатости Ra 0,2–0,6 мкм. Альтернативный метод — скивирование с раскаткой (SRB), при котором происходит пластическая деформация поверхности, создающая холодный упрочнённый слой с повышенной износостойкостью. Диапазон обработки: диаметры 50–750 мм, длина до 16 метров.
Шлифование применяется для обработки штоков (круглое наружное и бесцентровое шлифование), черновой подготовки гильз перед хонингованием (внутреннее шлифование) и финишной обработки посадочных поверхностей.
Хромирование штоков — электрохимическое нанесение слоя твёрдого хрома, обеспечивающего коррозионную стойкость и износостойкость. Стандартная толщина покрытия составляет 20–30 мкм, твёрдость хрома — 850–1150 HV (66–72 HRC). Для морских применений используется двухслойное покрытие с подслоем никеля 125 мкм и слоем хрома 125 мкм. Качество покрытия проверяется испытанием на солевой туман по ASTM B-117 (минимум 48 часов).
Термообработка штоков включает улучшение (закалку с отпуском) до твёрдости 229–285 HB и поверхностную закалку токами высокой частоты (ТВЧ) до 45–60 HRC на глубину 2–7 мм. Закалка ТВЧ критична для штоков, работающих в условиях ударных нагрузок — она защищает хромовый слой от сколов при работе в карьерах и на строительных площадках.
Материалы: подбор под условия эксплуатации
Выбор материалов определяется рабочими нагрузками, давлением, температурой и агрессивностью среды.
- Компонент
- Штоки
- Штоки
- Штоки
- Гильзы
- Гильзы
- Направляющие втулки
- Направляющие втулки
- Материал
- 45 (C45, CK45, SAE1045)
- 40Х, 42CrMo4
- AISI 304, AISI 316
- ST52.3/E355
- E410, E470
- CuSn12
- БрАЖН10-4-4
- Характеристики
- ≥600 Н/мм²
- 900–1100 МПа
- Коррозионностойкие
- ≥520 МПа, ≥355 МПа (текуч.)
- Повышенная прочность
- 480–520 МПа, до 400°C
- Никель-алюминиевая бронза
- Применение
- Стандартные применения
- Повышенные нагрузки
- Агрессивные среды
- Стандартные цилиндры
- Высоконагруженные цилиндры
- Универсальное применение
- Морская вода
Уплотнения изготавливаются из полиуретана (высокая износостойкость, диапазон -50…+120°C), нитриловой резины NBR (универсальность, -30…+100°C), фторкаучука FKM/Viton (химстойкость, до +204°C) и PTFE (низкое трение, -200…+260°C, давление до 400 бар).
Отраслевое применение и специальные требования
Стандарты и контроль качества
Производство гидроцилиндров регламентируется международными и национальными стандартами. ISO 6020-1 и ISO 6020-2 устанавливают размеры цилиндров на 16 МПа (160 бар), ISO 6022 — на 25 МПа (250 бар) с диаметрами поршней 50–320 мм. ISO 3320 определяет метрический ряд диаметров, ISO 4395 — типы резьб штоков. Российские стандарты ГОСТ 18464-96 регламентируют правила приёмки и методы испытаний для давлений до 40 МПа.
Контроль качества включает обязательные испытания: прочность при давлении 1,5× номинального, наружная и внутренняя герметичность, давление страгивания, функционирование на холостом ходу и под нагрузкой. Все цилиндры подвергаются предварительной обкатке. Для ответственных применений проводится 100% стендовое испытание каждого изделия с оформлением технического паспорта.
Контрактное производство компонентов
Современный подход к производству гидроцилиндров предполагает возможность заказа как готовых изделий, так и отдельных компонентов или машинокомплектов для самостоятельной сборки. Заказчик может получить: хонингованные гильзы заданных размеров, хромированные штоки с требуемыми допусками и покрытием, механически обработанные поршни, крышки и буксы, комплекты уплотнений и направляющих.
Производитель обеспечивает техническую поддержку на этапе разработки, оптимизацию чертежей под технологические возможности, контроль качества по стандартам PPAP или требованиям заказчика, а также гибкость в объёмах — от прототипов до серийного производства.
Возможности Eurobalt Engineering
Eurobalt Engineering OÜ — европейский производитель прецизионных металлических компонентов с полным циклом механообработки. Мы изготавливаем компоненты гидроцилиндров по чертежам заказчика: штоки с хромированием и термообработкой, хонингованные гильзы, поршни, крышки, буксы и машинокомплекты для сборки.
Наши преимущества:
- Современный станочный парк с ЧПУ
- Хонингование гильз диаметром до 500 мм
- Хромирование штоков с контролем толщины покрытия
- Термообработка включая закалку ТВЧ
- Работа по стандартам ISO 6020, ISO 6022
- Гибкие объёмы: от единичных изделий до серий


