
Herstellung von Zahnrädern für Industriegetriebe
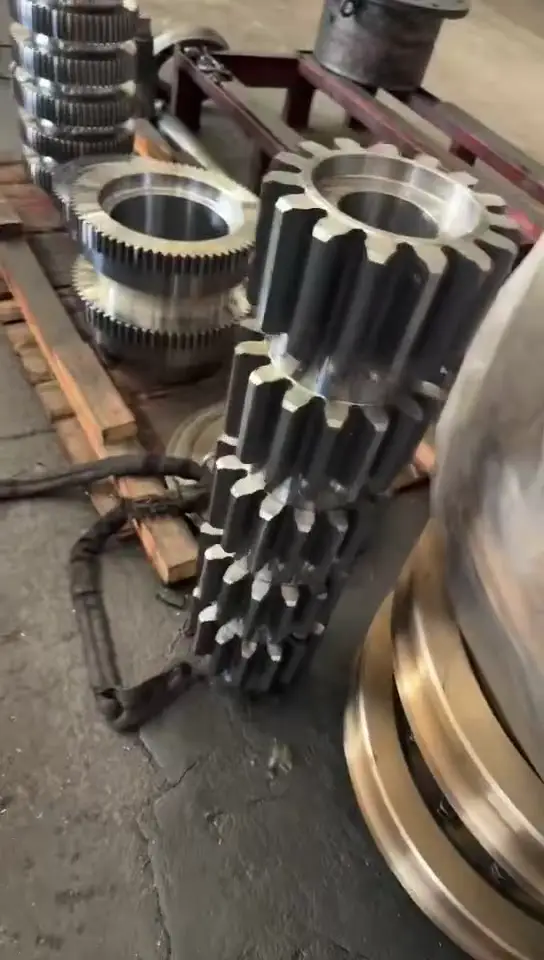
Kompletter Fertigungszyklus einsatzgehärteter Stirnräder aus 20MnCr5 (Modul 14, 15 Zähne) für schwere Industriegetriebe — vom Schmiederohling bis zum fertig bearbeiteten, aufgekohlten Zahnrad der Verzahnungsqualität 7 nach ISO 1328-1.
Wir haben die Fertigung einer Serie von geradverzahnten Stirnrädern für schwere Industriegetriebe abgeschlossen. Jedes Fertigteil wiegt rund 28 kg. Das Projekt umfasst den gesamten Herstellungsprozess — vom Schmiederohling bis zum gehärteten Zahnrad — mit Qualitätskontrolle in jeder Fertigungsstufe.
Werkstoff
Die Zahnräder werden aus Einsatzstahl mit Chrom-Mangan-Legierung gefertigt:
| Norm | Werkstoffbezeichnung |
|---|---|
| EN 10084 | 20MnCr5 (Werkstoffnummer 1.7147) |
| AISI | 5120H |
Dieser Stahl ist für verschleißbeanspruchte Bauteile konzipiert: harte Oberfläche bei zähem Kern. Er ist die Standardwahl für hochbelastete Zahnradgetriebe in Industriegetrieben.
Typische chemische Zusammensetzung (Masse-%): C 0,17–0,22; Si max. 0,40; Mn 1,10–1,40; P max. 0,025; S max. 0,035; Cr 1,00–1,30.
Abmessungen
| Parameter | Wert |
|---|---|
| Kopfkreisdurchmesser | ~238 mm |
| Teilkreisdurchmesser | 210 mm |
| Länge (Zahnbreite + Nabe) | 170 mm |
| Bohrungsdurchmesser | ~100 mm |
| Stückgewicht | 28 kg |
Verzahnungsdaten
| Parameter | Wert | Norm |
|---|---|---|
| Modul | 14 mm | — |
| Zähnezahl | 15 | — |
| Verzahnungsqualität | 7 | ISO 1328-1 |
| Bezugsprofil | nach ISO 53:1998 | (Bezugszahnstange) |
| Achsabstand | 455 mm | — |
Wärmebehandlung und Oberflächenhärtung
Die Zahnräder durchlaufen eine zweistufige Wärmebehandlung, um die geforderten mechanischen Eigenschaften zu erreichen:
1. Kern: Vergüten
Die Rohlinge werden durchgehärtet und angelassen, um eine Kernhärte von 240–300 HB (Brinell) zu erzielen. Damit werden die erforderliche Zähigkeit und Dauerfestigkeit im Zahnradkörper und im Zahnfuß sichergestellt.
2. Oberfläche: Einsatzhärten
Nach der Fertigbearbeitung der zahnungsfreien Flächen werden die Zahnräder gasaufgekohlt:
| Parameter | Wert |
|---|---|
| Einsatzhärtetiefe (Eht) | 1,2–2,5 mm |
| Oberflächenhärte | 56–62 HRC (Rockwell C) |
Die gehärtete Randschicht sorgt für Verschleißfestigkeit und Zahnflanken-Dauerhaltbarkeit, während der zähe Kern die für den Getriebebetrieb typischen Stoßbelastungen aufnimmt.
Fertigungsschritte
Schritt 1
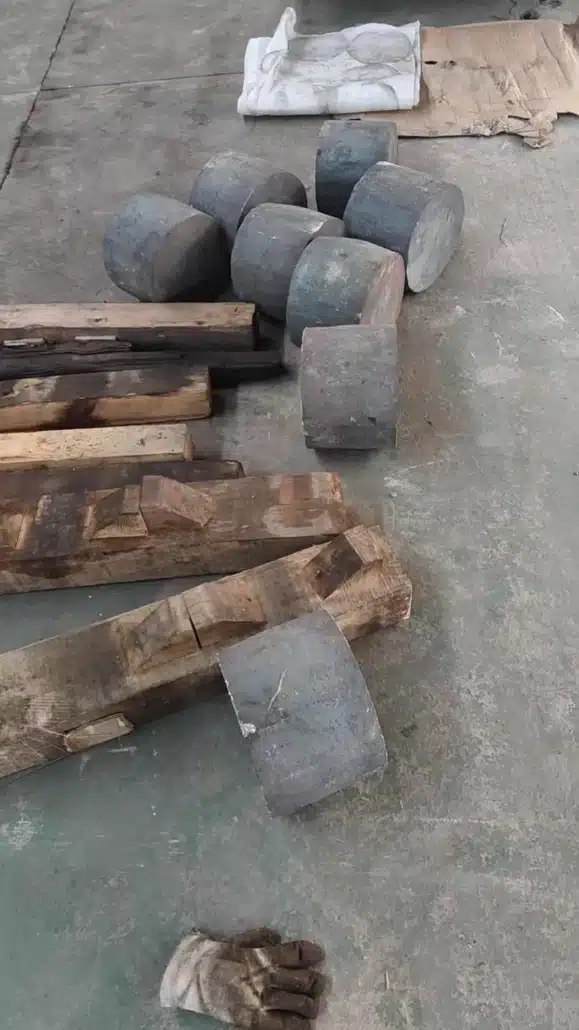
Wareneingang: Schmiederohlinge
Die geschmiedeten zylindrischen Rohlinge werden aus der Schmiede angeliefert. Jeder Rohling wird auf Oberflächenfehler, Maßhaltigkeit und Werkstoffzeugnis geprüft.
Schritt 2
Vordrehen: Außendurchmesser und Bohrung
Die Rohlinge werden auf einer CNC-Drehmaschine aufgespannt. Vordrehen des Außendurchmessers und Aufbohren der Zentralbohrung. Aufmaße für die Fertigbearbeitung bleiben erhalten.
Schritt 2
Schritt 3
Schlichtdrehen: Stirnflächen und Absätze
Stirnflächen, Absätze und Nabe werden auf Halbfertigmaß gedreht. Die Rohlinge nehmen die Form des künftigen Zahnrads an.
Schritt 4
Fertigdrehen und Prüfung
Die Fertigdurchgänge bringen alle Flächen auf Zeichnungsmaß (außer dem Zahnprofil). Jeder Rohling wird vermessen und für das Verzahnen freigegeben.
Schritt 4
Schritt 5
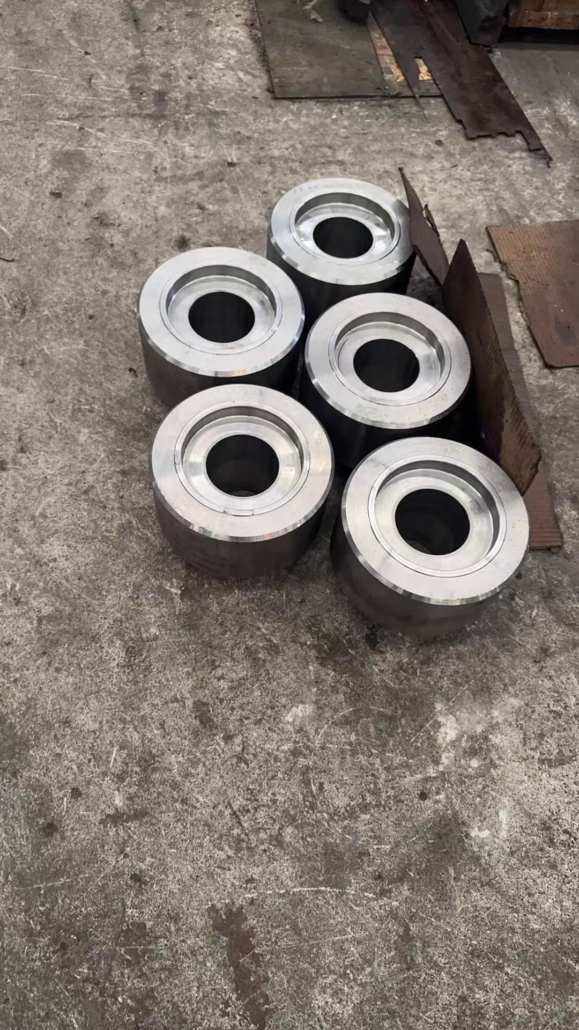
Fertige Drehteil-Rohlinge
Alle Rohlinge haben den Drehzyklus durchlaufen und stehen zum Wälzfräsen bereit.
Schritt 6
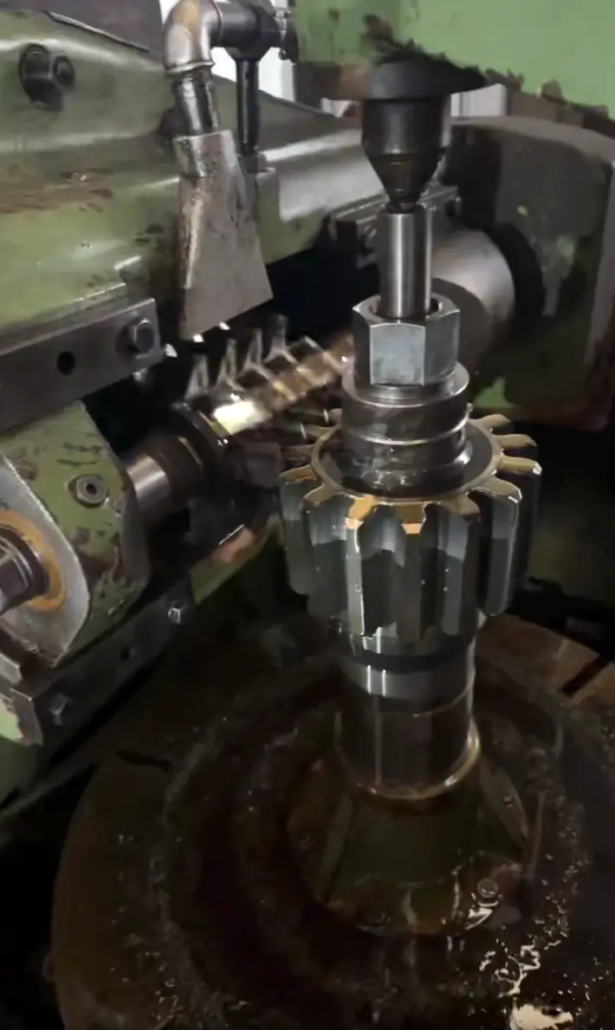
Wälzfräsen
Die Zähne werden mit einem Wälzfräser Modul 14 auf einer Wälzfräsmaschine geschnitten. Das Evolventenprofil entspricht ISO 53, Verzahnungsqualität 7 nach ISO 1328-1.
Schritt 6
Schritt 7
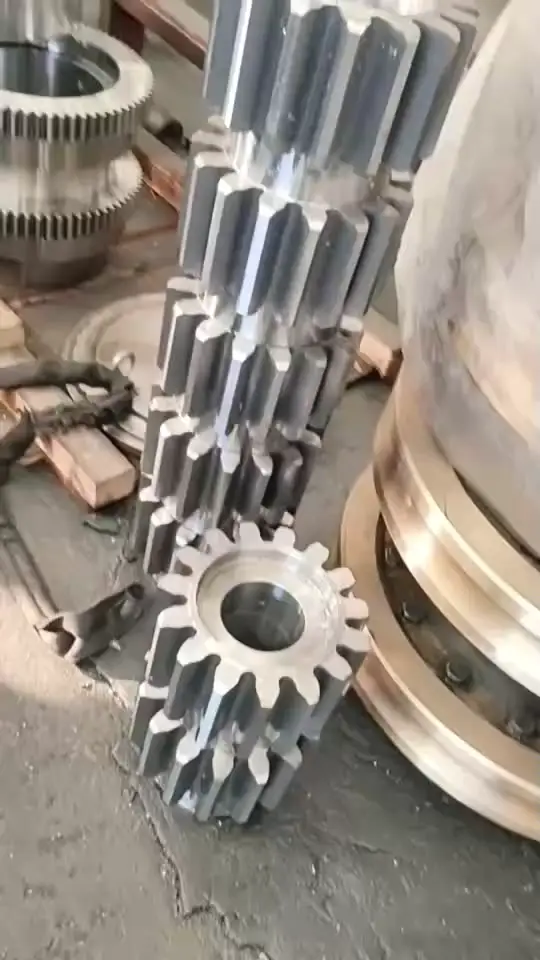
Wärmebehandlung, Endbearbeitung und Prüfung
Nach dem Verzahnen folgen Einsatzhärten, Abschrecken und Anlassen. Die abschließenden Arbeitsgänge umfassen:
- Schleifen der Bohrung und der Bezugsflächen
- Endkontrolle aller Maße
- Prüfung der Oberflächenhärte (56–62 HRC)
- Prüfung der Kernhärte (240–300 HB)
Qualitätskontrolle
Jedes Zahnrad der Serie hat eine umfassende Qualitätsprüfung durchlaufen:
- Werkstoffzeugnis — chemische Zusammensetzung und mechanische Eigenschaften nach EN 10204 Typ 3.1
- Maßkontrolle — alle kritischen Maße anhand der Zeichnung geprüft
- Verzahnungsmessung — Profil, Flankenlinie, Teilung und Rundlauf gemessen nach ISO 1328-1
- Härteprüfung — Oberflächen- (HRC) und Kernhärte (HB) dokumentiert
- Zerstörungsfreie Prüfung (ZfP) — Magnetpulverprüfung der Zahnfüße und Ausrundungen
- Qualitätszertifikat — vollständiger Prüfbericht und Werkstoffrückverfolgbarkeit der Lieferung beigelegt
Normenübersicht
| Parameter | Internationale Norm |
|---|---|
| Werkstoff | EN 10084: 20MnCr5 / 1.7147 (~AISI 5120H) |
| Verzahnungsqualität | ISO 1328-1 — Qualität 7 |
| Bezugsprofil | ISO 53:1998 |
| Härteskalen | HRC (Rockwell C), HB (Brinell) |
| Werkstoffzeugnis | EN 10204 Typ 3.1 |
Abgeschlossen: 2026


