
Controllo qualità in produzione: risultato prevedibile dal disegno alla spedizione
Ogni pezzo che produciamo attraversa la stessa catena: esame del disegno, primo campione, controllo del materiale in ingresso, verifiche per operazione e prove finali. Questo articolo mostra come è costruita quella catena, con che cosa misuriamo e che cosa riceve il cliente su carta alla fine.
Perché gestiamo la qualità come un processo
Un fornitore può controllare i pezzi alla fine e scartare quelli difettosi. Così i difetti si trovano. Non si prevengono, e nulla dice come andrà il lotto successivo. Noi lavoriamo in un altro modo. Prima dell’avvio della produzione i nostri tecnici della qualità scrivono un piano di controllo per il pezzo specifico: quali caratteristiche vengono verificate, in quali operazioni, su quanti pezzi, con quale strumento e contro quale tolleranza. Il piano fa parte del ciclo di lavorazione, e un lotto passa all’operazione successiva soltanto quando la precedente è stata approvata.
È questo a rendere prevedibile il risultato. Il cliente sa in anticipo quali controlli attraverserà il suo pezzo, quali documenti arriveranno con la spedizione e che cosa può richiedere in aggiunta. Il nostro sistema di gestione della qualità è costruito secondo la ISO 9001, e la verifica indipendente da parte dei clienti e degli enti di certificazione fa parte del nostro lavoro quotidiano.

Cinque punti di controllo
Il controllo non sta in una sola stanza in fondo al reparto. Si distribuisce su cinque punti, e ciascuno chiude un tipo di rischio diverso.
1. Esame del disegno e dei requisiti
Ogni ordine comincia con un esame tecnico del disegno. Il reparto tecnico verifica che quote, tolleranze, qualità del materiale, trattamento superficiale e requisiti di prova siano completi e realizzabili insieme. Tolleranze mancanti, richiami contraddittori e materiali inusuali si chiariscono qui con il cliente, prima di tagliare il primo acciaio. In questa fase concordiamo anche le condizioni di accettazione: quali caratteristiche sono critiche, quale sarà il campionamento e quali certificati servono.
2. Attrezzatura e primo campione
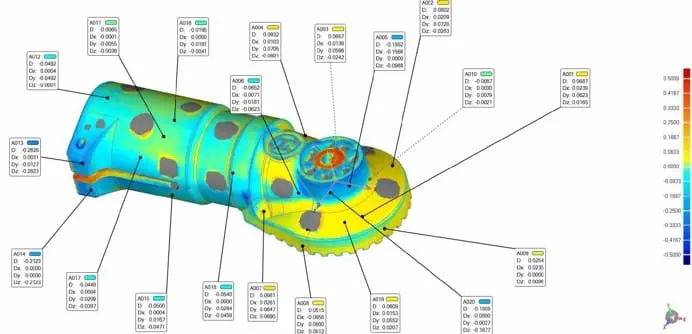
Per i pezzi che dipendono dall’attrezzatura, come i componenti sinterizzati, i pezzi MIM, i getti e il metallo duro, il primo campione è un punto di controllo a sé. Analizziamo il processo per individuare i punti in cui un’attrezzatura complessa può derivare, produciamo un lotto di prova e vi misuriamo tutto. Per il metallo duro questo comprende una sinterizzazione di prova per fissare il coefficiente di ritiro reale della specifica composizione WC/Co. Per i pezzi lavorati e fusi, una scansione 3D del primo pezzo viene confrontata con il modello CAD, e la mappa a colori degli scostamenti mostra dove correggere il processo prima di rilasciare la serie.
3. Materiale in ingresso
Il materiale arriva con i certificati di colata, di norma EN 10204 tipo 3.1, e il certificato è solo l’inizio. I nostri laboratori controllano il materiale stesso: composizione chimica allo spettrometro, durezza, dimensioni e stato superficiale di tubi, barre e sbozzati di forgia. Il tubo levigato per cilindri idraulici, la barra per steli, gli sbozzati forgiati per ingranaggi e le polveri metalliche passano tutti da questo passaggio, e il feedstock per lo stampaggio a iniezione di metallo viene verificato prima del primo tiro. Certificato e verbale di accettazione finiscono nel fascicolo dell’ordine, così il materiale di qualsiasi pezzo finito si risale fino al numero di colata.
4. Controllo durante la produzione
La maggior parte dei nostri pezzi attraversa più reparti: forgia, lavorazione meccanica, trattamento termico, rettifica, rivestimento, saldatura, montaggio. Ogni operazione si chiude con una verifica contro il disegno, e i pezzi vengono marcati: in ogni momento sappiamo quando, dove e da chi è stato prodotto un componente. Una deviazione rilevata viene corretta sul posto e i pezzi vengono rimisurati prima di proseguire. Nulla viene montato con componenti non verificati.
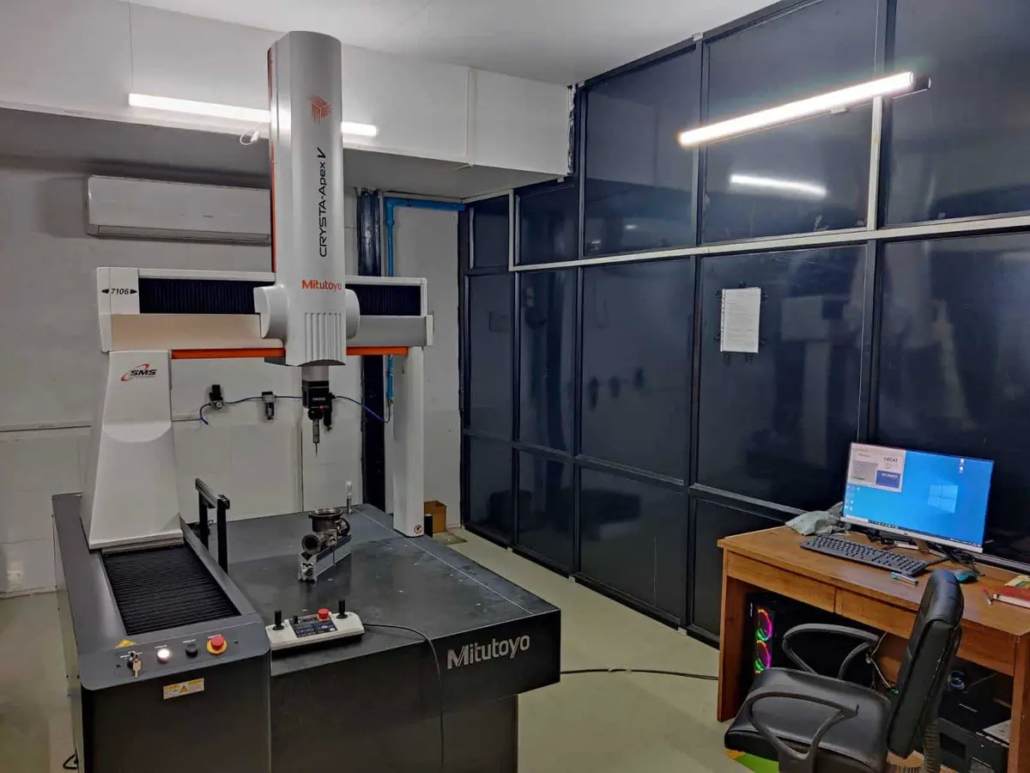
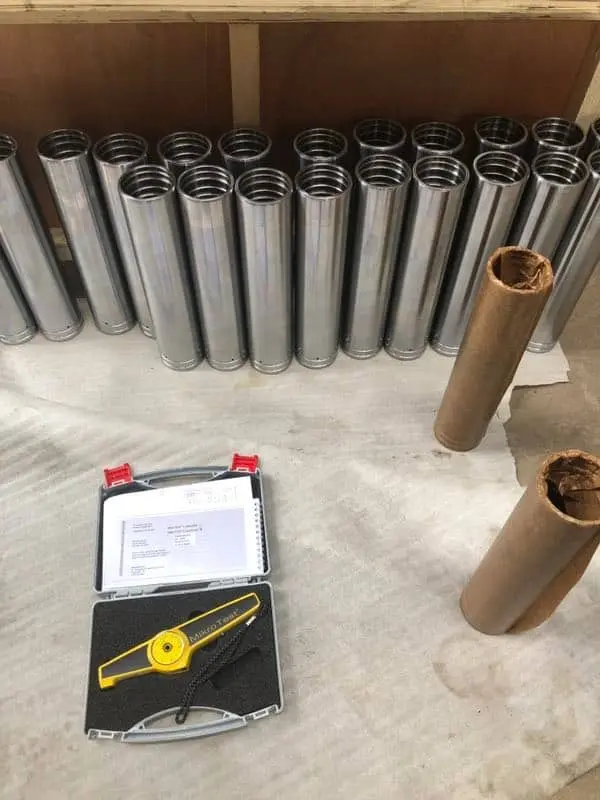
Per il controllo dimensionale usiamo macchine di misura a coordinate Mitutoyo e Zeiss con teste di tastatura orientabili, macchine di misura ottiche e video per pezzi piccoli e a parete sottile, e la strumentazione abituale di reparto: micrometri, alesametri con comparatore, calibri filettati, comparatori su blocchetti a V per l’eccentricità. La rugosità si misura con un rugosimetro a tastatore e viene riportata come Ra e Rz. La durezza si rileva su durometri Rockwell, Brinell e Vickers, e la profondità di tempra si verifica con una fila di impronte micro-Vickers su sezione quando il disegno lo richiede. Lo spessore del cromo sugli steli si misura lungo tutta la barra con uno strumento a induzione magnetica. Ogni strumento ha il suo piano di taratura, eseguita in laboratori metrologici specializzati.
5. Controllo finale e prove
Il controllo finale non è un’occhiata al banco di imballaggio. Ogni famiglia di prodotto ha il proprio programma di prove, e dove un guasto in esercizio costa caro le prove coprono il 100 per cento del lotto invece di un campione.
Che cosa proviamo, per famiglia di prodotto
| Prodotto | Controllo finale e prove | Norme di riferimento |
|---|---|---|
| Cilindri idraulici, anche telescopici | Pressione di prova da 1,5 a 2 volte quella di esercizio, prova di tenuta su ogni unità, ciclatura a corsa completa, prova di deriva sotto carico mantenuto, forza in spinta e in tiro al banco, controllo non distruttivo delle saldature portanti | ISO 10100, EN 10204 3.1, ISO 4287 per le camicie levigate |
| Steli | Diametro, eccentricità ed eccentricità del filetto alla CMM, Ra e Rz, durezza e profondità di tempra, spessore del cromo, adesione del rivestimento con shock termico, magnetoscopia della zona temprata | ISO 2819, ISO 9227, EN 10204 3.1 |
| Ingranaggi dentati e rettificati | Misura di profilo, elica, passo ed eccentricità, durezza superficiale e a cuore, magnetoscopia del piede del dente e dei raccordi | ISO 1328-1 |
| Pezzi e ingranaggi sinterizzati | Densità, durezza, quote dopo calibratura, analisi metallurgica, prova di ingranamento | ISO 5755, ISO 3369, ISO 4498 |
| Pezzi MIM | Controllo del peso, verifica dimensionale rispetto alla classe di tolleranza ±0,5 per cento, finitura fino a Ra 2,5 | ISO 22068 |
| Metallo duro | Durezza Vickers o Rockwell A, resistenza a rottura trasversale su barrette dello stesso ciclo di sinterizzazione, densità, dimensione del grano, proprietà magnetiche, quote a ±0,01 mm dopo rettifica | ISO 3878, ISO 3327, ISO 4499, ISO 2768-mK |
| Getti | Classe di tolleranza dimensionale, prove sul materiale e prove meccaniche, lavorazione se ordinata | ISO 8062 CT6 fino a CT12, ST8 |
La tabella è una sintesi. Per un pezzo specifico l’elenco nasce dal disegno e dal piano di controllo concordato in fase di esame. Prove aggiuntive, come la nebbia salina su un rivestimento o la prova distruttiva di un campione, si aggiungono quando l’applicazione del cliente lo richiede.

Tre livelli di controllo
L’ispezione all’interno dell’officina è il primo livello. Sopra di essa, un esperto della qualità della sede è presente nello stabilimento e controlla i prodotti forniti rispetto ai nostri standard interni e ai requisiti del cliente. Il terzo livello è indipendente: su richiesta del cliente e previo accordo, un organismo esterno come SGS esegue l’ispezione e rilascia un proprio rapporto.
Gli stessi tre livelli valgono quando affidiamo una tecnologia particolare a uno dei nostri partner produttivi. I nostri tecnici esaminano il disegno e progettano l’attrezzatura, noi controlliamo i primi campioni e la produzione di serie, ed Eurobalt ispeziona e accetta i pezzi finiti prima che partano verso il cliente. Il cliente ha davanti un solo fornitore e un solo sistema qualità.
Studiare i guasti prima che accadano
Per i cilindri idraulici eseguiamo un’analisi dei modi di guasto e dei loro effetti su ogni progetto. Casi di garanzia, condizioni di trasporto e stoccaggio, cambiamenti nelle condizioni di impiego e il disegno stesso vengono registrati in una banca dati, e l’analisi serve a togliere un possibile guasto dal progetto o dal processo prima che il lotto venga prodotto. Risultati delle prove, storico della garanzia e verbali di controllo rientrano nel piano di controllo dell’ordine successivo. Per questo possiamo dare due anni di garanzia sui cilindri ed estenderla su richiesta.
Che cosa riceve il cliente
La prevedibilità conta solo quando arriva al cliente sotto forma di documenti. Con la spedizione, o su richiesta, forniamo:
- Certificati del materiale EN 10204 tipo 3.1, con tracciabilità dal numero di colata al pezzo finito
- Protocolli di misura per le quote elencate nel piano di controllo
- Rapporti di prova: pressione e tenuta per i cilindri, misure di forza, letture di durezza e di spessore del rivestimento
- Un certificato di qualità con il rapporto di controllo completo del lotto
- Marcatura laser o punzonatura sul pezzo quando la tracciabilità deve stare sul prodotto stesso
- Kit di guarnizioni di ricambio con ogni lotto di cilindri
Un rapporto di controllo qualità può essere emesso per qualsiasi ordine. Se il cliente ha bisogno di una prova alla presenza di un suo incaricato, di un’ispezione da parte di terzi o di un rapporto di primo campione nel proprio formato, si concorda in fase di esame ed entra nel piano.
In pratica
Un sistema di controllo serve solo se cambia quello che succede in officina. In pratica significa tre cose. Il tecnico del cliente vede il piano di controllo prima della produzione e non il rapporto di scarto dopo. Un componente che non ha superato una verifica non prosegue, quindi il problema si trova all’operazione che lo ha generato. E ogni lotto parte con una traccia documentale che permette al cliente di rispondere, anni dopo, con quale materiale è stato fatto un pezzo e quali prove ha superato.


