
Производство шестерён для промышленных редукторов
Полный цикл изготовления прямозубых шестерён из стали 20MnCr5 (модуль 14, 15 зубьев) для тяжёлых промышленных редукторов — от кованой заготовки до цементованной детали со степенью точности 7 по ISO 1328-1.
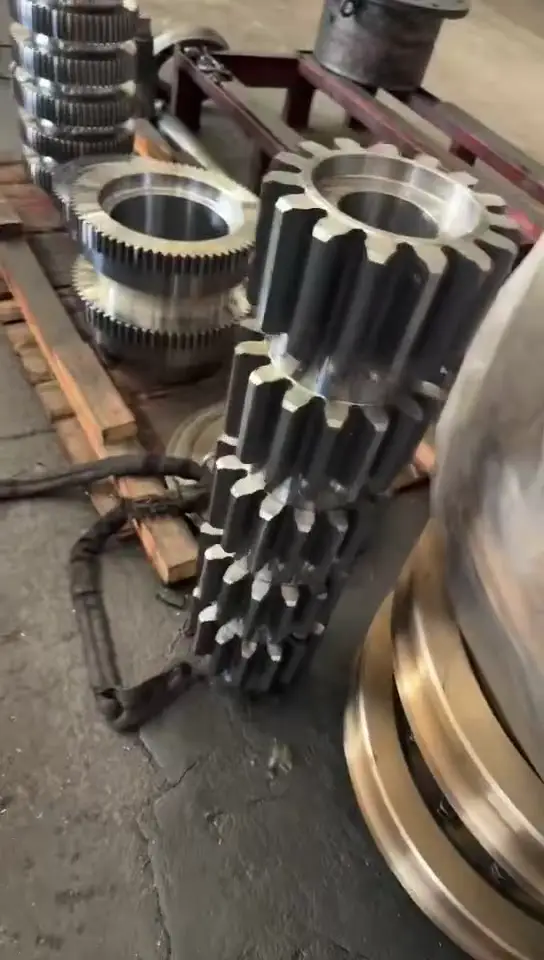
Завершено изготовление партии цилиндрических прямозубых шестерён для тяжёлых промышленных редукторов. Масса каждой готовой детали составляет около 28 кг. Проект охватил полный производственный цикл — от кованой заготовки до готовой закалённой шестерни — с контролем качества на каждом этапе.
Материал
Шестерни изготовлены из закалённой хромомарганцевой легированной стали:
| Стандарт | Марка |
|---|---|
| EN 10084 | 20MnCr5 (номер материала 1.7147) |
| AISI | 5120H |
Эта марка предназначена для деталей, работающих на износ: твёрдая поверхность в сочетании с вязкой сердцевиной. Стандартный выбор для нагруженных зубчатых передач в редукторах.
Типичный химический состав (масс. %): C 0,17–0,22; Si макс. 0,40; Mn 1,10–1,40; P макс. 0,025; S макс. 0,035; Cr 1,00–1,30.
Габаритные размеры
| Параметр | Значение |
|---|---|
| Наружный диаметр | ~238 мм |
| Делительный диаметр | 210 мм |
| Длина (ширина венца + ступица) | 170 мм |
| Диаметр отверстия | ~100 мм |
| Масса детали | 28,44 кг |
Параметры зубчатого зацепления
| Параметр | Значение | Стандарт |
|---|---|---|
| Модуль | 14 мм | — |
| Число зубьев | 15 | — |
| Степень точности | 7 | ISO 1328-1 |
| Исходный контур | по ISO 53:1998 | (базовая рейка) |
| Межосевое расстояние | 455 мм | — |
Термическая обработка и поверхностное упрочнение
Шестерни проходят двухэтапный цикл термической обработки для достижения требуемых механических свойств:
1. Сердцевина: закалка с отпуском
Заготовки подвергаются объёмной закалке с последующим отпуском до твёрдости сердцевины 240–300 HB (по Бринеллю). Это обеспечивает необходимую вязкость и усталостную прочность тела шестерни и впадин зубьев.
2. Поверхность: цементация
После чистовой обработки нерабочих поверхностей шестерни проходят газовую цементацию:
| Параметр | Значение |
|---|---|
| Эффективная глубина цементованного слоя | 1,2–2,5 мм |
| Твёрдость поверхности | 56–62 HRC (по Роквеллу) |
Закалённый поверхностный слой обеспечивает износостойкость и долговечность зубьев, а вязкая сердцевина воспринимает ударные нагрузки, характерные для редукторов.
Этапы производства
Этап 1
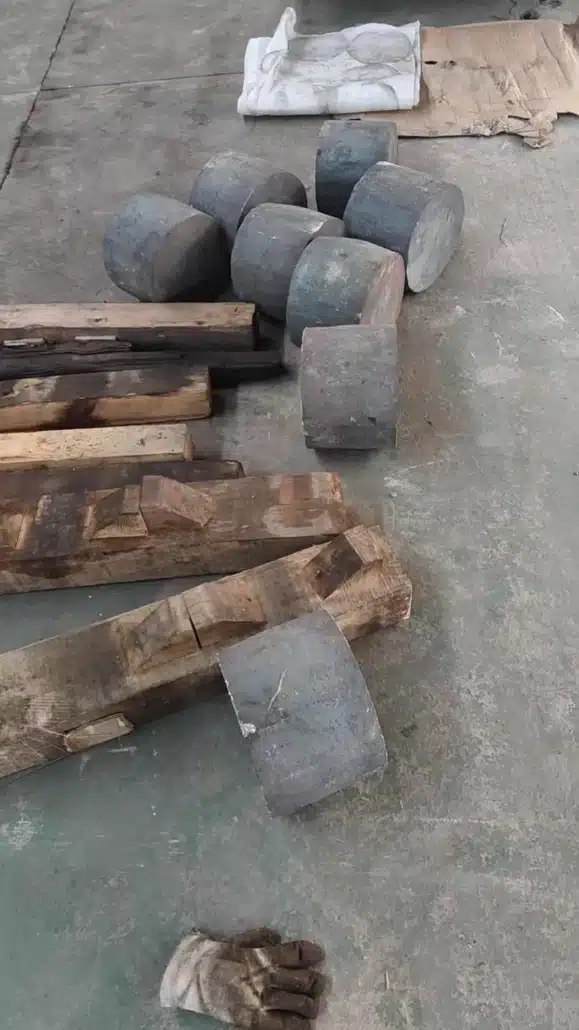
Входной контроль: кованые заготовки
Кованые цилиндрические заготовки поступили из кузнечного цеха. Каждая проверена на отсутствие поверхностных дефектов, соответствие размерам и наличие сертификата на материал.
Этап 2
Черновое точение: наружный диаметр и отверстие
Заготовки закреплены в патроне токарного станка с ЧПУ. Выполнено черновое обтачивание наружного диаметра и растачивание центрального отверстия. Оставлены припуски под чистовую обработку.
Этап 2
Этап 3
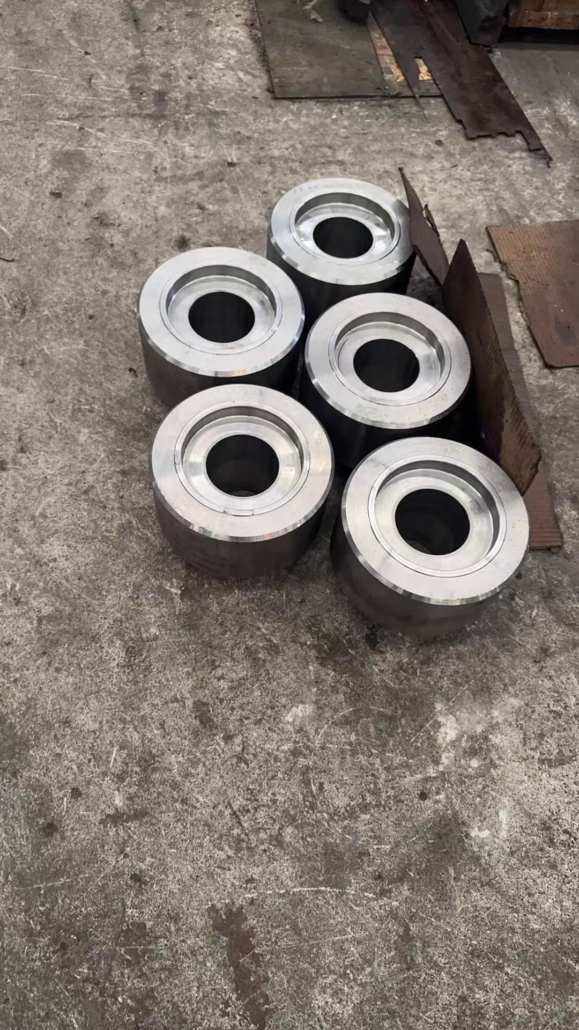
Получистовое точение: торцы и уступы
Обработаны торцы, уступы и ступица до получистовых размеров. Заготовки приняли форму будущей шестерни.
Этап 4
Чистовое точение и контроль
Чистовые проходы довели все поверхности до чертёжных размеров (кроме зубчатого профиля). Каждая заготовка обмерена и допущена к зубонарезанию.
Этап 4
Этап 5
Готовые токарные заготовки
Все заготовки прошли полный цикл токарной обработки и подготовлены к зубофрезерованию.
Этап 6
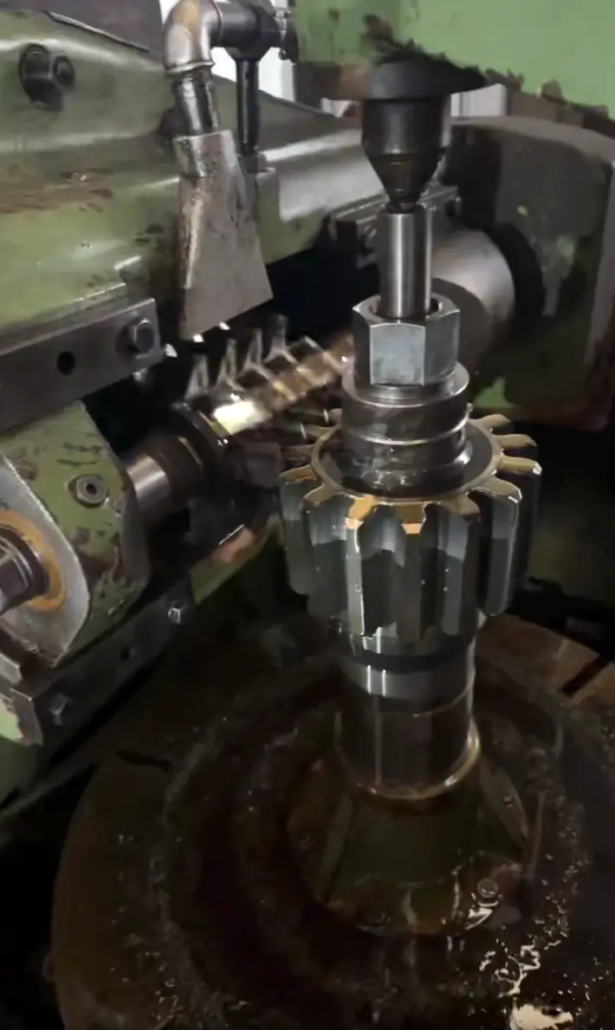
Зубофрезерование
Зубья нарезаны червячной фрезой модуля 14 на зубофрезерном станке. Эвольвентный профиль зуба выполнен по ISO 53, степень точности 7 по ISO 1328-1.
Этап 6
Этап 7
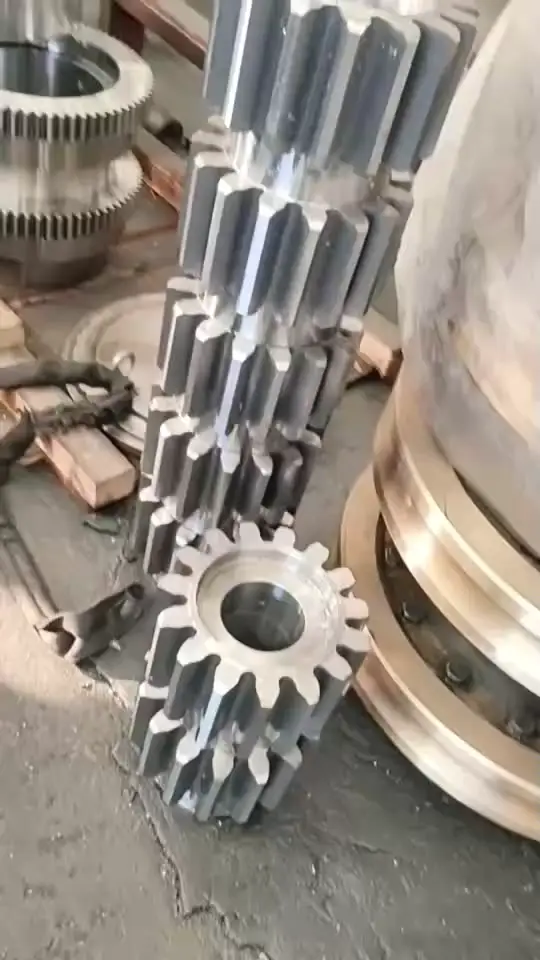
Термообработка, финишная обработка и контроль
После нарезки зубьев шестерни прошли цементацию, закалку и отпуск. Затем выполнены финишные операции:
- Шлифовка отверстия и базовых торцов
- Окончательный обмер
- Проверка твёрдости поверхности (56–62 HRC)
- Проверка твёрдости сердцевины (240–300 HB)
Контроль качества
Каждая шестерня в партии прошла комплексный контроль качества:
- Сертификат на материал — химический состав и механические свойства по EN 10204 тип 3.1
- Размерный контроль — все ключевые размеры проверены на соответствие чертежу
- Контроль геометрии зубьев — профиль, направление зуба, шаг и биение измерены по ISO 1328-1
- Испытание твёрдости — поверхностная (HRC) и сердцевинная (HB) твёрдость задокументированы
- Неразрушающий контроль (НК) — магнитопорошковая дефектоскопия впадин зубьев и галтелей
- Паспорт качества — полный протокол измерений и прослеживаемость материала поставляются вместе с продукцией
Справочник стандартов
| Параметр | Международный стандарт |
|---|---|
| Материал | EN 10084: 20MnCr5 / 1.7147 (~AISI 5120H) |
| Точность зубчатых колёс | ISO 1328-1 — степень 7 |
| Исходный контур | ISO 53:1998 |
| Шкалы твёрдости | HRC (Роквелл C), HB (Бринелль) |
| Сертификат на материал | EN 10204 тип 3.1 |
Завершено: 2026 г.


