
Produkcja kół zębatych do przekładni przemysłowych
Pełny cykl produkcji kół zębatych walcowych o zębach prostych ze stali 20MnCr5 (moduł 14, 15 zębów) do ciężkich przekładni przemysłowych — od odkuwki do nawęglonego koła zębatego klasy dokładności 7 wg ISO 1328-1.
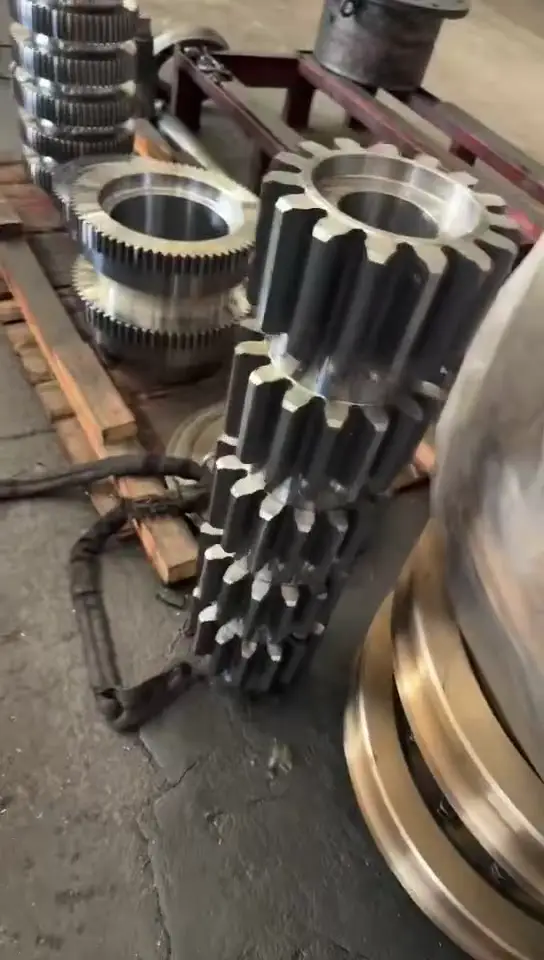
Zakończyliśmy produkcję partii walcowych kół zębatych o zębach prostych do ciężkich przekładni przemysłowych. Masa każdego gotowego elementu wynosi około 28 kg. Projekt objął pełny cykl produkcyjny — od odkuwki do gotowego koła zębatego po obróbce cieplnej — z kontrolą jakości na każdym etapie.
Materiał
Koła zębate wykonano ze stali stopowej chromowo-manganowej do nawęglania:
| Norma | Gatunek |
|---|---|
| EN 10084 | 20MnCr5 (numer materiału 1.7147) |
| AISI | 5120H |
Gatunek ten przeznaczony jest do elementów pracujących w warunkach zużycia ściernego: twarda powierzchnia w połączeniu z ciągliwym rdzeniem. To standardowy wybór w przypadku obciążonych przekładni zębatych w reduktorach.
Typowy skład chemiczny (% mas.): C 0,17–0,22; Si maks. 0,40; Mn 1,10–1,40; P maks. 0,025; S maks. 0,035; Cr 1,00–1,30.
Wymiary gabarytowe
| Parametr | Wartość |
|---|---|
| Średnica zewnętrzna | ~238 mm |
| Średnica podziałowa | 210 mm |
| Długość (szerokość wieńca + piasta) | 170 mm |
| Średnica otworu | ~100 mm |
| Masa sztuki | 28 kg |
Parametry uzębienia
| Parametr | Wartość | Norma |
|---|---|---|
| Moduł | 14 mm | — |
| Liczba zębów | 15 | — |
| Klasa dokładności | 7 | ISO 1328-1 |
| Zarys odniesienia | wg ISO 53:1998 | (zębatka odniesienia) |
| Rozstaw osi | 455 mm | — |
Obróbka cieplna i utwardzanie powierzchniowe
Koła zębate przechodzą dwuetapowy cykl obróbki cieplnej w celu uzyskania wymaganych właściwości mechanicznych:
1. Rdzeń: hartowanie i odpuszczanie
Półwyroby poddawane są hartowaniu objętościowemu z następnym odpuszczaniem do twardości rdzenia 240–300 HB (Brinell). Zapewnia to niezbędną ciągliwość i wytrzymałość zmęczeniową korpusu koła i stóp zębów.
2. Powierzchnia: nawęglanie
Po obróbce wykańczającej powierzchni nieroboczych koła zębate są nawęglane gazowo:
| Parametr | Wartość |
|---|---|
| Efektywna głębokość warstwy nawęglonej | 1,2–2,5 mm |
| Twardość powierzchniowa | 56–62 HRC (Rockwell C) |
Utwardzona warstwa powierzchniowa zapewnia odporność na zużycie i trwałość zębów, a ciągliwy rdzeń pochłania obciążenia udarowe typowe dla pracy przekładni.
Etapy produkcji
Etap 1
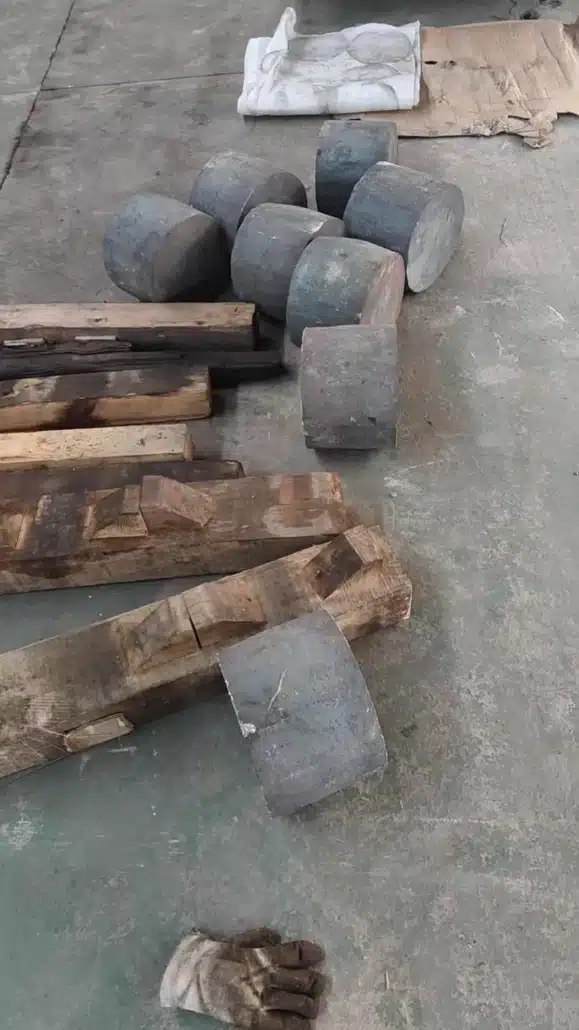
Kontrola wejściowa: odkuwki
Kute półwyroby walcowe dostarczone z kuźni. Każdy sprawdzono pod kątem wad powierzchniowych, zgodności wymiarowej oraz obecności atestu materiałowego.
Etap 2
Toczenie zgrubne: średnica zewnętrzna i otwór
Półwyroby zamocowano w uchwycie tokarki CNC. Wykonano zgrubne toczenie średnicy zewnętrznej i wytaczanie otworu centralnego. Pozostawiono naddatki na obróbkę wykańczającą.
Etap 2
Etap 3
Toczenie półwykańczające: czoła i odsadzenia
Obrobiono czoła, odsadzenia i piastę do wymiarów półwykańczających. Półwyroby przybrały kształt przyszłego koła zębatego.
Etap 4
Toczenie wykańczające i kontrola
Przejścia wykańczające doprowadziły wszystkie powierzchnie do wymiarów rysunkowych (z wyjątkiem zarysu zębów). Każdy półwyrób zmierzono i dopuszczono do frezowania uzębienia.
Etap 4
Etap 5
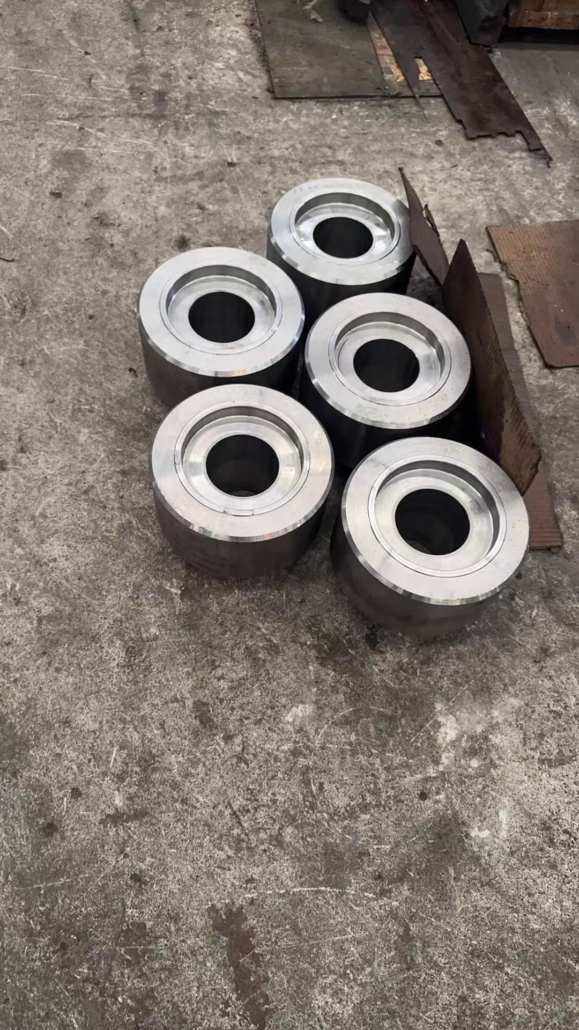
Gotowe półwyroby toczone
Wszystkie półwyroby przeszły pełny cykl obróbki tokarskiej i są przygotowane do frezowania obwiedniowego.
Etap 6
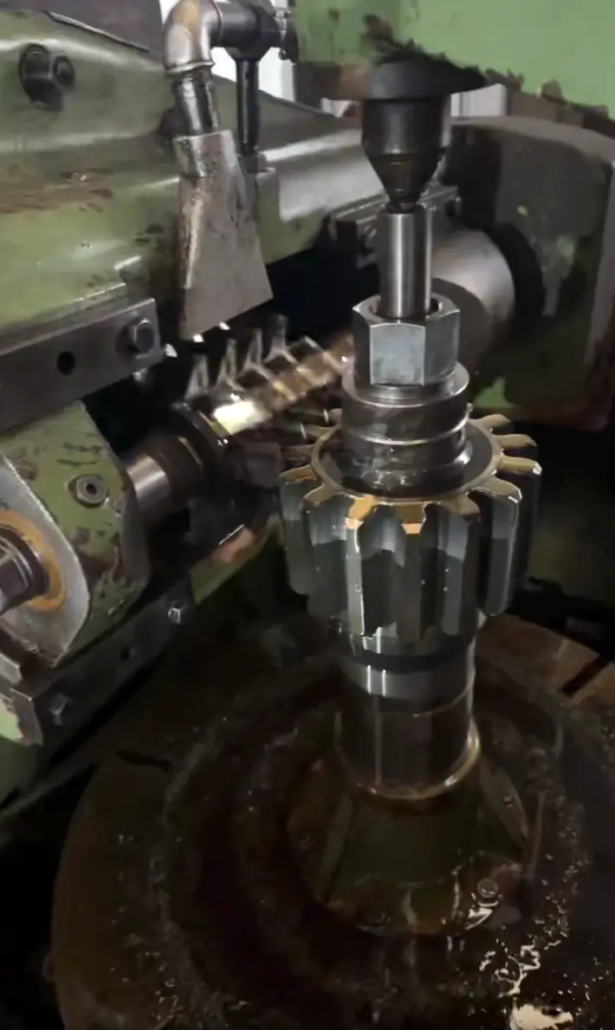
Frezowanie obwiedniowe
Zęby nacięto frezem ślimakowym o module 14 na frezarce obwiedniowej. Zarys ewolwentowy zęba wykonano zgodnie z ISO 53, klasa dokładności 7 wg ISO 1328-1.
Etap 6
Etap 7
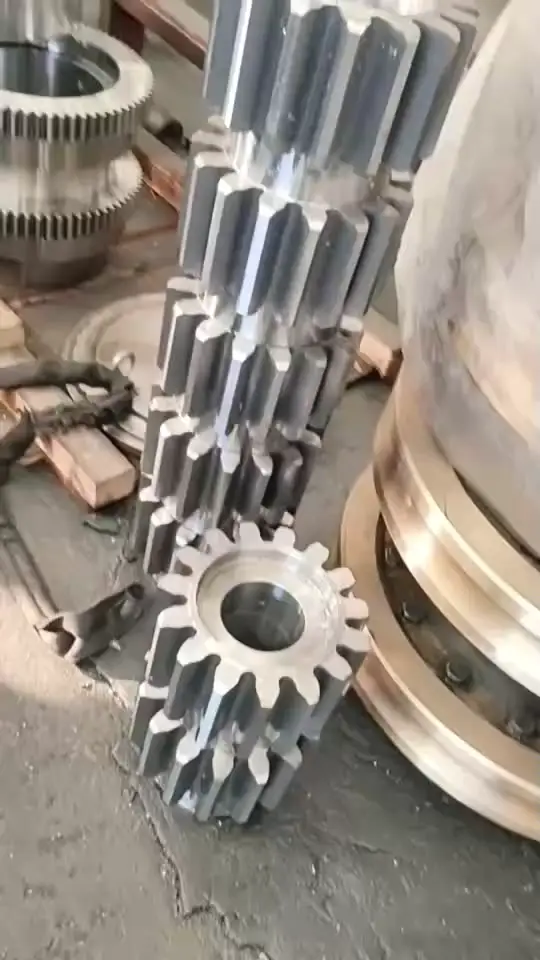
Obróbka cieplna, wykończenie i kontrola końcowa
Po nacięciu zębów koła zębate przeszły nawęglanie, hartowanie i odpuszczanie. Operacje końcowe obejmują:
- Szlifowanie otworu i powierzchni bazowych
- Końcowy pomiar wymiarowy
- Sprawdzenie twardości powierzchniowej (56–62 HRC)
- Sprawdzenie twardości rdzenia (240–300 HB)
Kontrola jakości
Każde koło zębate z partii przeszło kompleksową kontrolę jakości:
- Atest materiałowy — skład chemiczny i właściwości mechaniczne wg EN 10204 typ 3.1
- Kontrola wymiarowa — wszystkie wymiary krytyczne sprawdzone na zgodność z rysunkiem
- Kontrola geometrii uzębienia — zarys, kierunek zęba, podziałka i bicie zmierzone wg ISO 1328-1
- Badanie twardości — twardość powierzchniowa (HRC) i rdzenia (HB) udokumentowane
- Badania nieniszczące (NDT) — defektoskopia magnetyczno-proszkowa stóp zębów i zaokrągleń
- Świadectwo jakości — pełny protokół pomiarowy i identyfikowalność materiału dostarczane wraz z wyrobem
Zestawienie norm
| Parametr | Norma międzynarodowa |
|---|---|
| Materiał | EN 10084: 20MnCr5 / 1.7147 (~AISI 5120H) |
| Dokładność uzębienia | ISO 1328-1 — klasa 7 |
| Zarys odniesienia | ISO 53:1998 |
| Skale twardości | HRC (Rockwell C), HB (Brinell) |
| Atest materiałowy | EN 10204 typ 3.1 |
Zrealizowano: 2026


