
Kontrola jakości w produkcji: przewidywalny wynik od rysunku do wysyłki
Każda część, którą wykonujemy, przechodzi tę samą drogę: przegląd rysunku, pierwsza próbka, kontrola materiału wejściowego, kontrole na poszczególnych operacjach i badania końcowe. Ten artykuł pokazuje, jak zbudowany jest ten łańcuch, czym mierzymy i co klient dostaje na papierze na końcu.
Dlaczego zarządzamy jakością jako procesem
Dostawca może skontrolować części na końcu i odrzucić złe. Takie podejście wykrywa wady. Nie zapobiega im i nic nie mówi o tym, czy następna partia wyjdzie lepiej. My pracujemy inaczej. Zanim ruszy produkcja, nasi inżynierowie jakości piszą plan kontroli dla konkretnej części: które cechy są sprawdzane, na których operacjach, na ilu sztukach, jakim przyrządem i wobec jakiej tolerancji. Plan jest częścią marszruty produkcyjnej, a partia przechodzi na kolejną operację dopiero po zatwierdzeniu poprzedniej.
To właśnie czyni wynik przewidywalnym. Klient wie z góry, jakie kontrole przejdzie jego część, jakie dokumenty przyjadą z dostawą i o co dodatkowo może poprosić. Nasz system zarządzania jakością zbudowany jest według ISO 9001, a niezależna weryfikacja przez klientów i jednostki certyfikujące należy u nas do codzienności.

Pięć punktów kontroli
Kontrola nie mieści się w jednym pomieszczeniu na końcu hali. Rozkłada się na pięć punktów, a każdy z nich zamyka inny rodzaj ryzyka.
1. Przegląd rysunku i wymagań
Każde zamówienie zaczyna się od technicznego przeglądu rysunku. Zespół techniczny sprawdza, czy wymiary, tolerancje, gatunek materiału, obróbka powierzchniowa i wymagania badań są kompletne i możliwe do spełnienia razem. Brakujące tolerancje, sprzeczne odwołania i nietypowe materiały wyjaśniamy tu z klientem, zanim potnie się pierwszą stal. Na tym etapie ustalamy też warunki odbioru: które cechy są krytyczne, jak będzie wyglądało próbkowanie i jakie świadectwa są potrzebne.
2. Oprzyrządowanie i pierwsza próbka
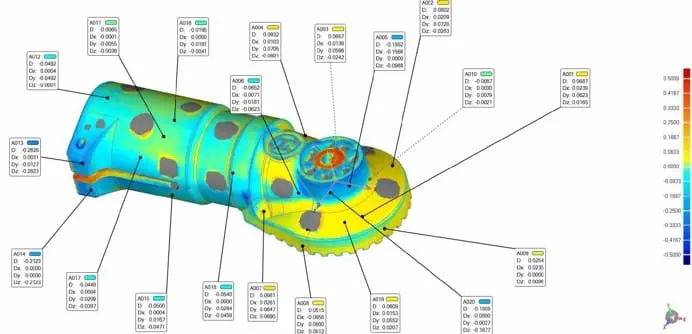
W częściach zależnych od oprzyrządowania, takich jak elementy spiekane, części MIM, odlewy i węglik spiekany, pierwsza próbka to osobny punkt kontroli. Analizujemy proces pod kątem miejsc, w których złożone oprzyrządowanie może uciekać, uruchamiamy partię próbną i mierzymy na niej wszystko. Przy węgliku obejmuje to spiekanie próbne, żeby ustalić rzeczywisty współczynnik skurczu dla danego składu WC/Co. Przy częściach obrabianych i odlewanych skan 3D pierwszej sztuki porównujemy z modelem CAD, a mapa barwna odchyłek pokazuje, gdzie poprawić proces przed zwolnieniem serii.
3. Kontrola materiału wejściowego
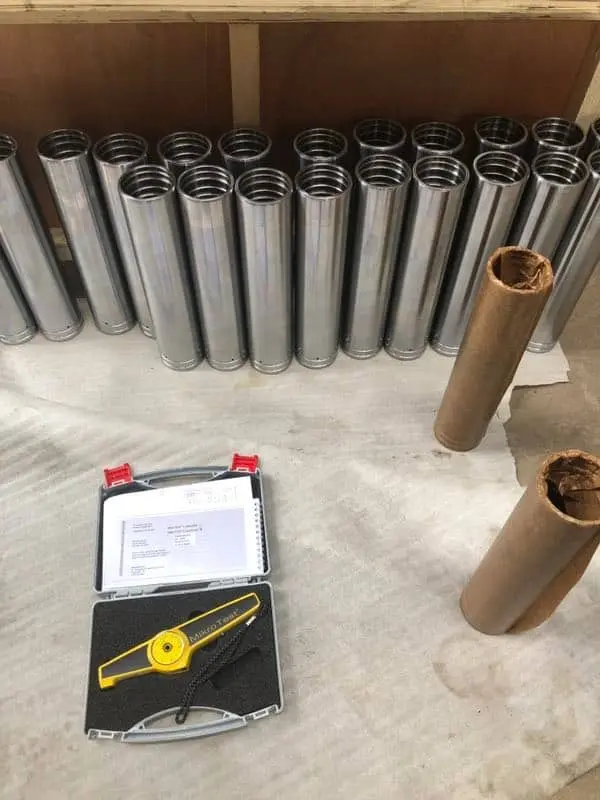
Materiał przyjeżdża z atestami hutniczymi, zwykle EN 10204 typ 3.1, a atest to dopiero początek. Nasze laboratoria sprawdzają sam materiał: skład chemiczny na spektrometrze, twardość, wymiary i stan powierzchni rur, prętów oraz odkuwek. Rura honowana do cylindrów hydraulicznych, pręt na tłoczyska, kute półfabrykaty kół zębatych i proszki metali przechodzą przez ten etap, a feedstock do formowania wtryskowego metalu sprawdzany jest przed pierwszym wtryskiem. Atest i protokół przyjęcia trafiają do teczki zamówienia, dzięki czemu materiał każdej gotowej części da się prześledzić aż do numeru wytopu.
4. Kontrola w toku produkcji
Większość naszych części przechodzi przez kilka wydziałów: kuźnia, obróbka skrawaniem, obróbka cieplna, szlifowanie, powlekanie, spawanie, montaż. Każda operacja kończy się sprawdzeniem wobec rysunku, a części są oznaczane, więc w każdej chwili wiemy, kiedy, gdzie i przez kogo element został wykonany. Wykrytą odchyłkę koryguje się na miejscu, a części mierzy się ponownie przed dalszym przekazaniem. Nic nie jest montowane z niesprawdzonych elementów.
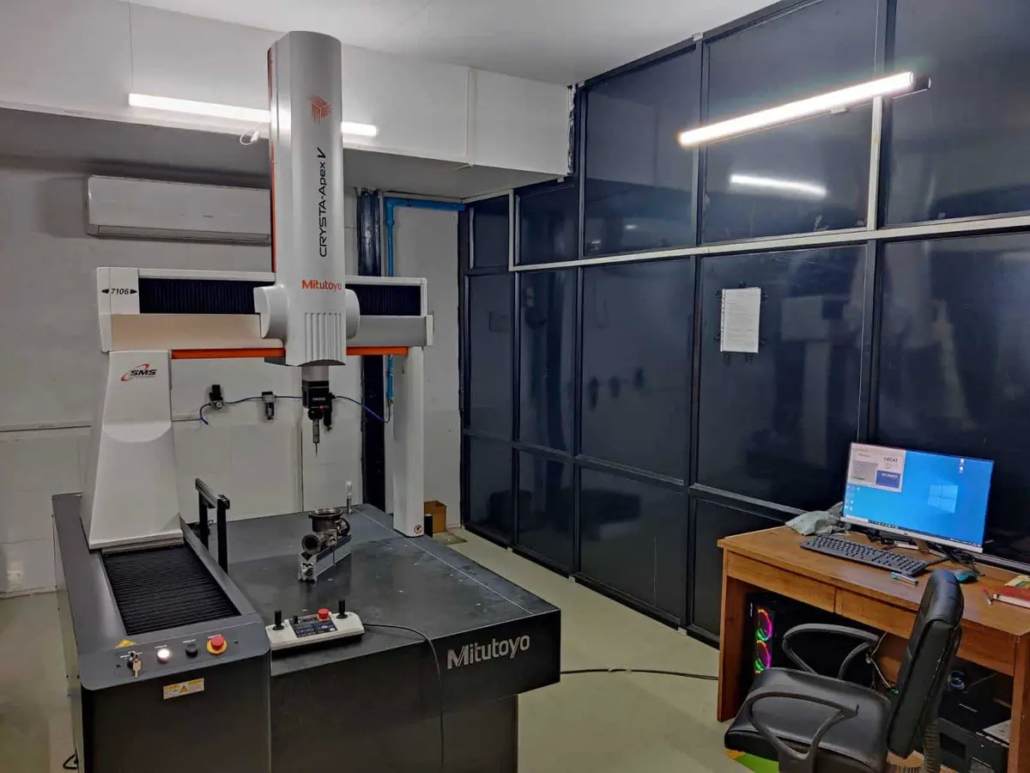
Do kontroli wymiarowej używamy współrzędnościowych maszyn pomiarowych Mitutoyo i Zeiss z uchylno-obrotowymi głowicami pomiarowymi, maszyn optycznych i wideo do części małych i cienkościennych oraz zwykłych przyrządów warsztatowych: mikrometrów, średnicówek z czujnikiem, sprawdzianów gwintowych, czujników na pryzmach do bicia. Chropowatość mierzymy profilometrem stykowym i podajemy jako Ra i Rz. Twardość sprawdzamy na twardościomierzach Rockwella, Brinella i Vickersa, a głębokość warstwy utwardzonej weryfikujemy szeregiem odcisków mikro-Vickersa na zgładzie, jeśli wymaga tego rysunek. Grubość chromu na tłoczyskach mierzymy wzdłuż pręta przyrządem magnetoindukcyjnym. Każdy przyrząd ma swój plan wzorcowania, a wzorcowanie wykonują wyspecjalizowane laboratoria metrologiczne.
5. Kontrola końcowa i badania
Kontrola końcowa to nie rzut oka przy stole pakowym. Każda rodzina wyrobów ma własny zestaw badań, a tam, gdzie awaria w eksploatacji jest kosztowna, badania obejmują 100 procent partii zamiast próbki.
Co badamy, według rodzin wyrobów
| Wyrób | Kontrola końcowa i badania | Normy odniesienia |
|---|---|---|
| Cylindry hydrauliczne, także teleskopowe | Ciśnienie próbne 1,5 do 2 razy większe od roboczego, próba szczelności każdej sztuki, cyklowanie na pełnym skoku, próba dryfu pod długotrwałym obciążeniem, siła pchania i ciągnięcia na stanowisku, badania nieniszczące spoin nośnych | ISO 10100, EN 10204 3.1, ISO 4287 dla honowanych tulei |
| Tłoczyska | Średnica, bicie i bicie gwintu na WMP, Ra i Rz, twardość i głębokość warstwy, grubość chromu, przyczepność powłoki przez szok termiczny, badanie magnetyczno-proszkowe strefy utwardzonej | ISO 2819, ISO 9227, EN 10204 3.1 |
| Koła zębate nacinane i szlifowane | Pomiar zarysu, linii zęba, podziałki i bicia, twardość powierzchniowa i rdzenia, badanie magnetyczno-proszkowe stopy zęba i zaokrągleń | ISO 1328-1 |
| Części i koła zębate spiekane | Gęstość, twardość, wymiary po kalibrowaniu, analiza metalurgiczna, próba współpracy uzębienia | ISO 5755, ISO 3369, ISO 4498 |
| Części MIM | Kontrola masy, sprawdzenie wymiarów wobec klasy tolerancji ±0,5 procent, wykończenie do Ra 2,5 | ISO 22068 |
| Węglik spiekany | Twardość Vickersa lub Rockwella A, wytrzymałość na zginanie na beleczkach z tego samego cyklu spiekania, gęstość, wielkość ziarna, właściwości magnetyczne, wymiary do ±0,01 mm po szlifowaniu | ISO 3878, ISO 3327, ISO 4499, ISO 2768-mK |
| Odlewy | Klasa tolerancji wymiarowej, badania materiałowe i mechaniczne, obróbka jeśli zamówiona | ISO 8062 CT6 do CT12, ST8 |
Tabela jest podsumowaniem. Dla konkretnej części lista wynika z rysunku i z planu kontroli uzgodnionego na etapie przeglądu. Badania dodatkowe, jak mgła solna na powłoce albo badanie niszczące próbki, dochodzą wtedy, gdy wymaga tego zastosowanie u klienta.

Trzy poziomy kontroli
Kontrola wewnątrz warsztatu to pierwszy poziom. Ponad nią ekspert jakości z centrali jest obecny na zakładzie produkcyjnym i kontroluje dostarczane wyroby wobec naszych wewnętrznych standardów i wymagań klienta. Trzeci poziom jest niezależny: na życzenie klienta i po wcześniejszym uzgodnieniu inspekcję przeprowadza organizacja zewnętrzna, na przykład SGS, i wystawia własny raport.
Te same trzy poziomy obowiązują, gdy zlecamy specjalną technologię jednemu z naszych partnerów produkcyjnych. Nasi inżynierowie przeglądają rysunek i projektują oprzyrządowanie, my kontrolujemy pierwsze próbki i produkcję partii, a Eurobalt sprawdza i odbiera gotowe części, zanim pojadą do klienta. Klient ma przed sobą jednego dostawcę i jeden system jakości.
Analiza awarii, zanim się zdarzą
Dla cylindrów hydraulicznych prowadzimy analizę przyczyn i skutków wad dla każdej konstrukcji. Przypadki gwarancyjne, warunki transportu i magazynowania, zmiany warunków pracy oraz sam rysunek trafiają do bazy danych, a analiza służy usunięciu możliwej awarii z konstrukcji albo z procesu, zanim partia powstanie. Wyniki prób, historia gwarancyjna i protokoły kontroli wracają do planu kontroli przy kolejnym zamówieniu. Dlatego możemy dać dwa lata gwarancji na cylindry i przedłużyć ją na życzenie.
Co dostaje klient
Przewidywalność liczy się dopiero wtedy, gdy dociera do klienta jako dokument. Z dostawą albo na żądanie przekazujemy:
- Atesty materiałowe EN 10204 typ 3.1 z identyfikowalnością od numeru wytopu do gotowej części
- Protokoły pomiarowe wymiarów ujętych w planie kontroli
- Raporty z badań: ciśnienie i szczelność cylindrów, pomiary siły, odczyty twardości i grubości powłoki
- Świadectwo jakości z pełnym raportem kontroli partii
- Znakowanie laserowe lub wybijanie na części, gdy identyfikowalność ma być na samym wyrobie
- Zapasowe zestawy uszczelnień do każdej partii cylindrów
Raport z kontroli jakości można wystawić do każdego zamówienia. Jeśli klient potrzebuje próby w obecności swojego przedstawiciela, inspekcji strony trzeciej albo raportu z pierwszej próbki we własnym formacie, uzgadniamy to na etapie przeglądu i wchodzi to do planu.
W praktyce
System kontroli przydaje się tylko wtedy, gdy zmienia to, co dzieje się na hali. W praktyce oznacza to trzy rzeczy. Inżynier klienta widzi plan kontroli przed produkcją, a nie raport o brakach po niej. Element, który nie przeszedł kontroli, nie jedzie dalej, więc problem znajduje się na operacji, która go spowodowała. I każda partia wyjeżdża ze śladem dokumentowym, dzięki któremu klient jeszcze po latach odpowie, z jakiego materiału powstała część i jakie badania przeszła.


